 engelsk
 中文简体
PVC-lamineringsmaskinevejledning: Roll-to-Roll filmlaminering, trin for trin
Spørg ti personer i dekorationsfilmbranchen, hvad en PVC-lamineringsmaskine gør, og du vil få mindst tre forskellige svar. Nogen vil beskrive en flatbed-presse, der skinker MDF-plader med PVC-folie. En anden vil forestille sig en rulle-til-rulle-linje, hvor trykt film er bundet til en bagside og præget i en enkelt passage. En tredje vil tale om en flerlags kompositlinje, der forbinder to eller tre film uden at bruge en dråbe klæbemiddel.
De har alle ret inden for deres egne fire vægge. Forvirringen handler egentlig ikke om ordforråd. Det handler om, hvor maskinen sidder i anlægget, og hvad den forventes at levere ved skiftets afslutning. Fra vores side af branchen, efter at have bygget dekorationsudstyr i Hangzhou siden 1999, har vi set den samme samtale udspille sig på snesevis af fabrikker. Denne guide gennemgår, hvad disse linjer faktisk gør, hvordan stationerne passer sammen, og de spørgsmål, der er værd at stille, før du melder dig ud på en specifikation.
Hvad maskinen faktisk bliver bedt om at gøre
Fjern markedsføringssproget, og en lamineringslinje har tre opgaver. Den første er limning: at bringe to eller flere baner sammen og sikre, at de forbliver sammen gennem skæring, presning og mange års brug. Den anden er overflade: giver en tekstur, et glansniveau eller en beskyttende hud, som den trykte film ikke kan give alene. Den tredje er konsistens: at holde tykkelse, spænding og farve på tværs af en rulle, der kan køre i timevis.
Alt andet, PLC'en, HMI'en, den automatiserede rullehåndtering, eksisterer for at tjene disse tre resultater. Når en linje skuffer, er det næsten aldrig, fordi styresystemet var for simpelt. Det skyldes, at et af disse tre job var underspecificeret på tilbudsstadiet.
Laminering og Roll-to-Roll er forskellige dyr
Søgeresultater for dette emne har en tendens til at blande to meget forskellige maskinfamilier, så det er værd at adskille dem tidligt.
Pladelaminatorer tager et stift panel, hvad enten det er MDF, krydsfiner, spånplade eller skumplade, og påfører en PVC-folie på den ene eller begge sider ved hjælp af klæbemiddel eller en termisk film. Udgangen er et færdigt panel. Cyklustider måles i sekunder eller minutter pr. bræt, og operatøren håndterer stakke i stedet for ruller.
Roll-to-roll laminatorer arbejder med kontinuerlige baner. Trykt PVC-, PP- eller PET-film kombineres med et bagsidelag, et valgfrit beskyttende lag og nogle gange et metallisk eller opskummet mellemlag, derefter præget og omviklet. Outputtet er en rulle dekorativ film, der senere vil blive solgt til en panelfabrik, en gulvproducent eller en møbelkomponentproducent. Hvis din virksomhed printer og efterbehandler film, er det denne familie, du handler i, og de specifikationer, der betyder noget, er banebredde, spændingsstabilitet og termisk kontrol frem for pressecyklustid.
Inde i Linjen, Station for Station
Sekvensen nedenfor er typisk for en dekorativ filmkompositlinje. Reelle konfigurationer skifter afhængigt af lagantal og om en belægning eller beskyttende hud er påkrævet.
| Station | Funktion | Praktisk note |
|---|---|---|
| Vigtigste slappe af | Fremfører den trykte bane med kontrolleret spænding | Større diametre reducerer splejsningsfrekvensen på lange løb |
| Sekundær afslapning | Fremfører bagside-, beskyttelses- eller mellemlagsfilm | To eller tre afviklinger er almindelige på sammensatte linjer |
| Forvarm | Bringer væv til bindingstemperatur jævnt | Ujævn opvarmning viser sig som pletvis vedhæftning |
| Komposit nip | Presser lagene sammen under kontrolleret tryk | Rullekrone og parallelitet betyder mere end tonnage |
| Prægning | Giver tekstur, mat eller glans, eller et registreret mønster | Rulleskiftetid styrer dit produktmix |
| Køling | Indstiller teksturen før tilbagespoling | Genveje her forårsager blokering i den færdige rulle |
| Spol tilbage | Spænder og spoler den færdige komposit | Konusspændingskontrol forhindrer teleskopering |
Den limfrie rute og hvorfor det betyder noget
Traditionelle kompositlinjer er afhængige af et klæbende lag mellem banerne. Det virker, det er velkendt, og for mange produkter er det stadig det rigtige svar. Men den limfri tilgang, hvor lag bindes af varme og tryk alene, har vundet indpas af årsager, der er praktiske snarere end moderigtige.
Fjernelse af klæbemidlet fjerner en kilde til uklarhed, en kilde til opløsningsmiddelhåndtering og en kilde til delaminering, når klæbemidlet ældes anderledes end filmene omkring det. Det forenkler også materialelisten, hvilket betyder noget, når kunderne begynder at spørge, hvad en film er lavet af.
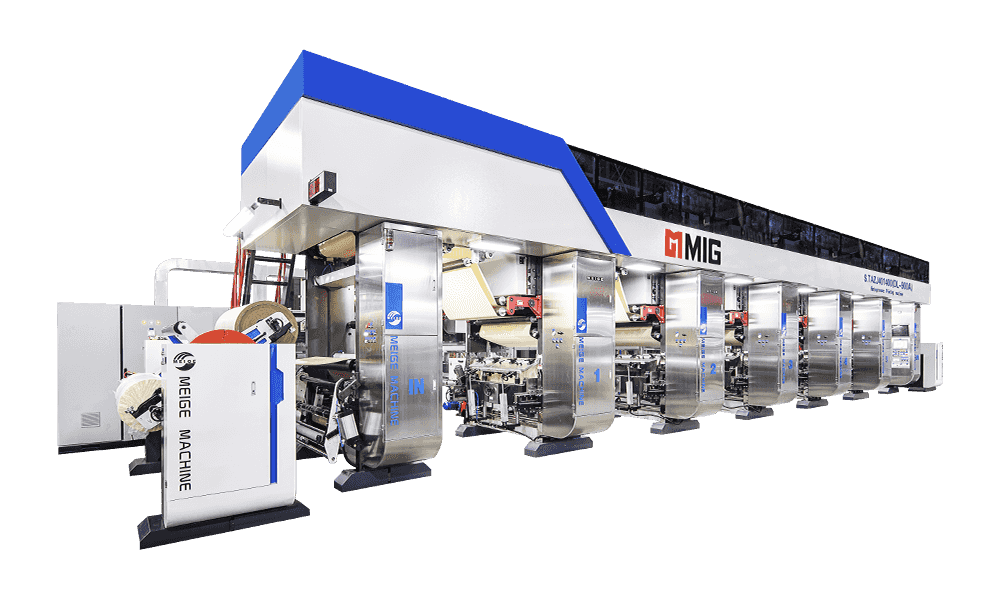
 MGFH-1650D-3 PVC flerlags limfri kompositprægemaskine En 2- eller 3-lags PVC-kompositprægemaskine, der klæber uden klæbemiddel og tilføjer bagbelægning, velegnet til dekorative papirproducenter, der undgår klæbemiddelrelaterede defekter. Se produkt →
På maskiner, der er konfigureret på denne måde, limes en 2-3 lags struktur uden klæbemiddel, derefter præges og, hvor det er nødvendigt, gives en beskyttende belægning i samme gennemløb. Den tekniske vanskelighed ligger i temperaturens ensartethed på tværs af banen og i at holde klemtrykket konstant, når rullediametrene ændrer sig gennem kørslen. Få de to rigtige, og processen er bemærkelsesværdig stabil; tag dem forkert, og du vil straks se det som bølgemærker eller kantkrøller.
Beslutning om, hvor lamineringsmaskinen skal sidde i dit anlæg
Lamineringsmaskinen er sjældent den første maskine i værdikæden, og at behandle den som et isoleret køb er en almindelig fejl. I de fleste dekorative filmoperationer kører sekvensen: udskrivning, derefter komposit og prægning, derefter inspektion og tilbagespoling.
Det betyder, at lamineringsmaskinen arver, hvad end pressen producerer. Hvis den trykte bane ankommer med registerdrift eller uensartet tørring, vil intet niptryk fiksere den færdige rulle. Det er derfor, når vi diskuterer en linje med kunder, starter vi normalt upstream. A PVC dekorativ film trykmaskine med stabilt elektronisk akseltræk og kontrolleret tørring giver laminatoren et rent input, og hele linjen bliver lettere at tune.
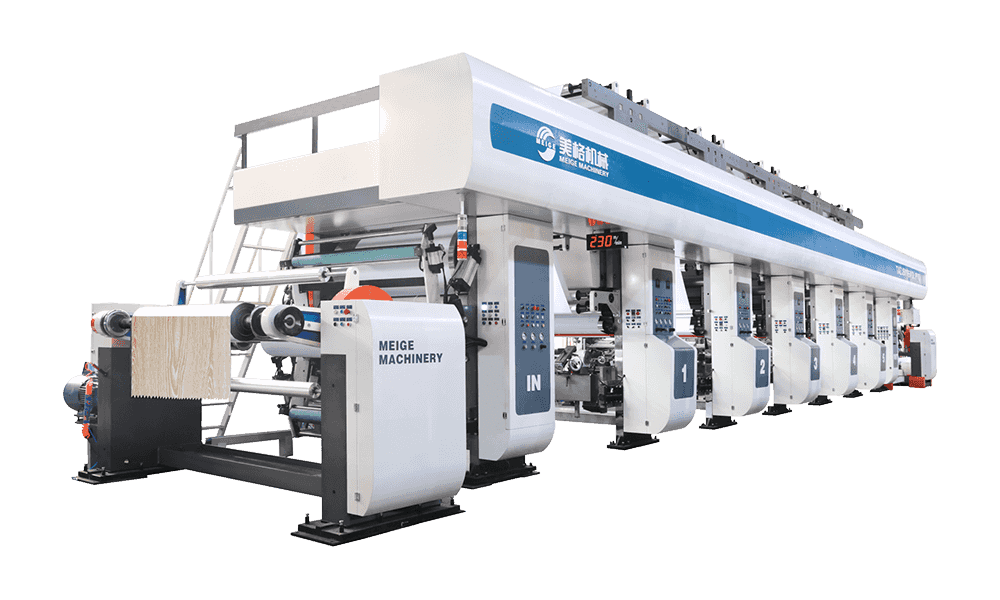 S.TAZJ501650 PL800 4-fods PVC-dybtryksmaskine En højhastigheds PVC-dybtryksprinter til dekorative film og gulvfilm, med servosynkrontryk og bred rullekapacitet, hvilket giver laminatorer en renere trykt bane. Se produkt →
Nedstrømssiden fortjener samme opmærksomhed. Inspektions- og oprulningsudstyr fanger splejsningsmærker, overfladefejl og spændingsfejl, inden rullen når frem til en kunde, og det er langt billigere at finde de problemer i dit eget anlæg end i en andens presselinje.
 MF-1950-2250 inspektionsmaskine til inspektion i bred bredde En bred inspektions- og oprulningsmaskine med trimning, automatisk korrektion og emballeringsfunktioner, nyttig til at fange defekter og spændingsfejl, før rullerne når kunderne. Se produkt →
Specifikationer værd at fastgøre tidligt
De fleste specifikationsdebatter kommer ned til en håndfuld variable. At skrive dem ned, før du taler med en leverandør, sparer uger senere.
- Webbredde og det breddeområde, du virkelig forventer over fem år, ikke kun i dag
- Antal lag og om en belægning eller beskyttende hud er en del af produktplanen
- Linjehastighed ved din normale filmtykkelse, ikke tallet fra en brochure
- Prægerullebeholdning og overgangstid, fordi teksturvariation er, hvor marginen normalt lever
- Spændingskontrolarkitektur, især konisk spænding ved tilbagespoling
- Kølekapacitet i forhold til de hastigheder, du faktisk har tænkt dig at køre
- Tilgængelig gulvplads, fundamentkrav og strømforsyning
Det hjælper også at tænke på operatøren, ikke kun på produktet. En linje, der er nem at tråde, nem at rengøre og let at se ind i, vil blive kørt bedre end en teknisk overlegen, som ingen nyder at stå ved siden af. Vores eget syn på dette er enkelt: Hvis personen på skiftet ikke kan fortælle, hvad maskinen laver, er maskinen ikke færdig. For en bredere gennemgang af, hvordan disse valg interagerer, kan du læse denne vejledning at vælge den rigtige PVC-lamineringsmaskine dækker afvejningerne mere detaljeret.
Holde linjen ærlig
Lamineringslinjer ældes yndefuldt, hvis du lader dem. Fejltilstandene er sjældent dramatiske; de akkumuleres som langsomme drifter, som ingen bemærker, før en kunde klager.
Se tre ting. Først, temperaturensartethed på tværs af nettet, kontrolleret med en simpel travers i stedet for en enkelt sensor. For det andet, nip-rulletilstand, da en slidt eller kronet rulle viser sig som en adhæsionsforskel fra kant til centrum længe før det bliver tydeligt. For det tredje, prægningsrullens renhed, fordi rester opbygges stille og roligt og derefter frigives på én gang på en god rulle film.
Udover det, hold optegnelser. En log over indstillinger, filmbatcher og færdigrullekvalitet forvandler fejlfinding fra gætværk til sammenligning, og det er den billigste enkeltforbedring af pålidelighed, der er tilgængelig for ethvert anlæg.
En PVC-lamineringsmaskine er i sidste ende et tålmodigt stykke udstyr. Den udfører ikke heltemod; det gentager sig. De anlæg, der får mest ud af deres, er dem, der behandlede specifikationen som en ingeniørsamtale frem for en prissammenligning, matchede linjen til materialestrømmen omkring den og gav derefter operatørerne tilstrækkelig forståelse til at bemærke, når noget småt begyndte at ændre sig. Den tilgang er ikke glamourøs, men det er det, der adskiller en linje, der løber i femten år, fra en, der er en kilde til klager inden år tre.
Produktkategorier
Anbefalede nyheder

Anbefalede produkter
De mange forskellige modeller for at imødekomme udviklingsbehovene i forskellige regioner i verden.
Send os besked lige nu!
hurtige links
Produkter
Kontakt os
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Fortrolighed