 engelsk
 中文简体
PVC-laminatprægemaskine: Sådan fungerer limning, tekstur og linjeplanlægning
Det spørgsmål, vi oftest hører om en PVC-laminatprægemaskine, handler ikke om hastighed eller pris. Det handler om rækkefølge: fortsætter teksturen før eller efter lagene er limet, og hvad sker der med det trykte mønster nedenunder? Det er et rimeligt spørgsmål, for svaret afgør, om en streg giver en overbevisende træåre eller en lidt sløret efterligning af en. Vi har brugt næsten tre årtier på at bygge dekorationsudstyr i Lin'an, Hangzhou, og det er den forklaring, vi giver til en besøgende, der går på butiksgulvet.
Hvad en PVC-laminatprægemaskine rent faktisk gør
En pvc-laminatprægemaskine er en kontinuerlig linje, der udfører tre opgaver i en enkelt omgang. Det bringer to eller tre PVC-filmlag sammen, binder dem med varme og tryk i stedet for klæbemiddel og presser en tekstur ind i overfladen, mens materialet stadig er blødt nok til at holde det. Banen afkøles derefter under spænding og vikles tilbage som færdig dekorativ film.
Outputtet er den overflade, de fleste mennesker genkender uden at tænke over det: årerne på en stiv vinylgulvplanke, den matte finish på et møbelpanel, stenteksturen på et vægpanel. Hver af dem starter som flad, umærkelig film.
Laminering og prægning deler en ramme, men ikke et job
Det er fristende at behandle de to som én operation, fordi de sker med få meter fra hinanden. I praksis har de forskellige tolerancer. Laminering svarer til temperatur, tryk og spænding; det er et bindingsproblem. Prægning svarer til rulletemperatur, klemtryk og hårdheden af bagrullen; det er et dannelsesproblem. Når en kunde fortæller os, at mønsteret ser lavvandet ud, er årsagen lige så ofte en klæbestation, der kører køligt, som det er selve prægerullen.
At holde disse to samtaler adskilt er forskellen mellem en linje, der kan ringes ind over et skift, og en, der bliver justeret ved gætværk i uger.
Station for station gennem linjen
En limfri kompositprægelinje er lettere at forstå som en sekvens end som et specifikationsark. Nedenstående tabel er den rækkefølge, vi normalt leder kunder igennem.
| Scene | Hvad sker der | Hvad driver når den ikke holdes |
|---|---|---|
| Slap af og spænding | To eller tre ruller føres ind med afstemt spænding | Rynker, kantkrøller, ujævn teksturdybde |
| Forvarmning | Film bringes op til limningstemperatur | Svag lagbinding, diset print |
| Limfri komposit | Opvarmede ruller presser lagene sammen | Luftbobler, adskillelse efter opbevaring |
| Prægning | Graveret rulle danner teksturen i blød film | Lavt eller dobbelt mønster |
| Køling | Afkølede ruller sætter konsistensen før de vikles | Tekstur fladning inde i rullen |
| Belægning eller toplag | Valgfrit klart lag for slidstyrke | Overfladeslitage under håndtering |
| Spol tilbage | Færdig film viklet ved kontrolleret spænding | Blokerende, teleskoperede ruller |
Ikke hver linje har hver station. En to-lags struktur springer den tredje afvikling over, og en linje, der løber et beskyttende toplag, tilføjer belægning før den sidste tilbagespoling. Hvad der ikke ændrer sig, er, at afkøling skal ske før vikling, eller teksturen presser sig langsomt fladt under rullens vægt.
Hvorfor limfri komposit betyder mere, end det lyder
At køre uden klæbemiddel er ikke kun et miljømæssigt diskussionspunkt, selvom det er rigtigt: ingen håndtering af opløsningsmidler, ingen klæbemiddelhærdning, mindre materiale at opbevare og bortskaffe. Den praktiske fordel er målerkontrol. Et klæbende lag tilføjer en uforudsigelig film mellem substraterne og på en tynd dekorativ film, der viser sig som et let sløret print og en blødere tekstur ved samme nip-tryk.
Limfri limning er afhængig af, at filmen selv når den rigtige temperatur på det rigtige tidspunkt. Det gør forvarmning og rulletemperaturstyring mere kritisk end på en klæbemiddellinje, og det gør kølesektionen stadig mere kritisk.
Tilpasning af teksturen til printet og slutbrugen
Tekstur er en specifikation, ikke en dekoration. Den samme prægerulle opfører sig forskelligt afhængigt af, hvad den presser ind i, og hvad den færdige film skal overleve:
- Fint træåre til møbler og skabsindpakninger, hvor teksturen skal kunne mærkes mere end ses.
- Dyb, bred fibre til gulvplanker, hvor teksturen skal holde under et slidlag og gangtrafik.
- Sten- og skifereffekter, som er mere afhængige af glansforskel mellem registre end på fysisk dybde.
- Mat og satin finish til vægpaneler og interiørfilm, hvor blænding er fjenden.
Hvor filmen trykkes, skal prægerullen og trykcylinderen stemme overens. Hvis det trykte trækorn og det pressede korn glider fra hinanden, fanger øjet det med det samme, selv i armslængde. Vi gennemgår registreringssiden af dette på vores synkroniseret teksturudskrivningsteknologi side, og samme disciplin gælder for PVC-film som for dekorativt papir.
Hvor embosseren sidder i en bredere PVC-filmlinje
Prægemaskinen er sjældent den første eller sidste maskine i et anlæg. Opstrøms sidder en dybtryk og lægger mønsteret ned; nedstrøms sidder inspektion og tilbagespoling. Når de to ender er specificeret separat, uden at matche banebredde, spændingsprofil og linjehastighed, flytter flaskehalsen sig simpelthen til den maskine, der er langsommere.
Til trykningsfasen bygger vi PL-serien, inklusive den 4 fod højhastigheds ELS-type PVC-dybtryksprinter, som er den sædvanlige partner for en efterbehandlingslinje af denne art. Du kan se familien på vores PVC dekorativ filmudskrivning side.
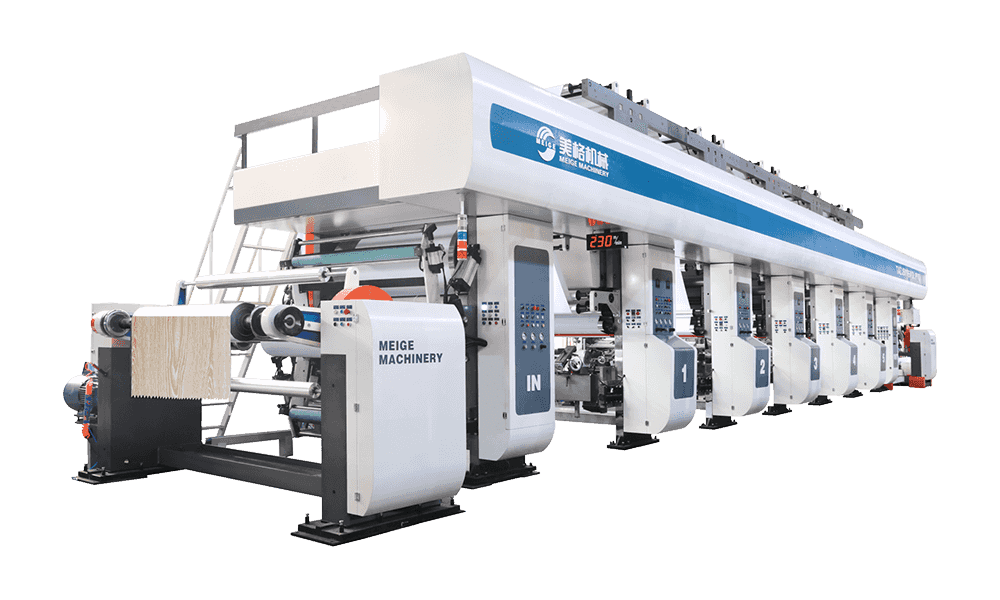 PL800 højhastigheds PVC-dybtryksmaskine En 4-fods dybtryksprinter af ELS-typen fra PL-serien, positioneret som printpartner for dekorative PVC-film efterbehandlingslinjer. Se produkt →
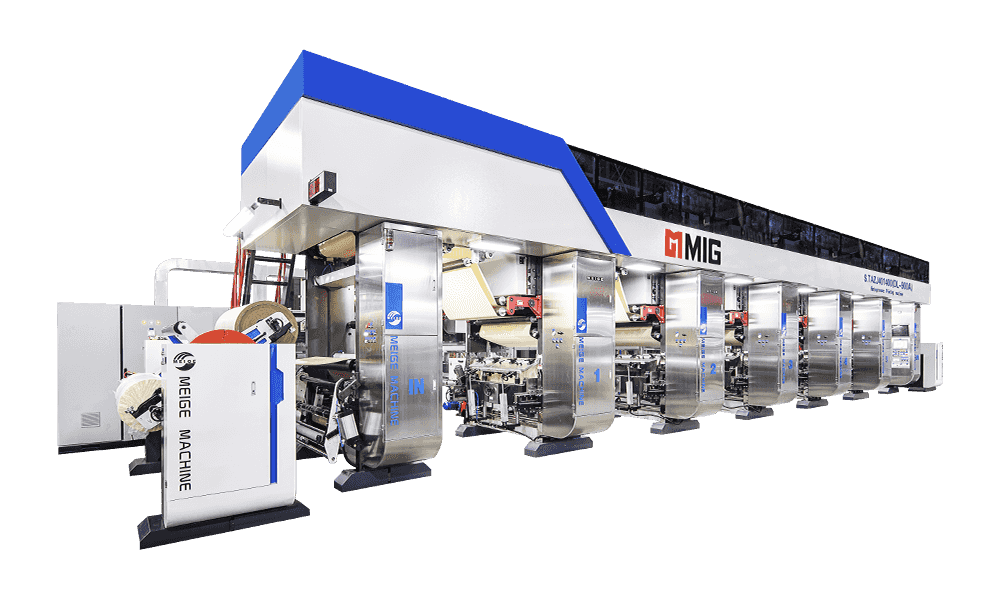
På finishsiden er den to- og trelags limløse kompositprægemaskine arbejdshesten til standard dekorativ film, der håndterer limningen og teksturen i én omgang med et kompakt fodaftryk.
 MGFH-1650D-2 limfri kompositprægemaskine En to- eller tre-lags klæbemiddelfri kompositprægemaskine til standard dekorativ film, der kombinerer limning og tekstur i én omgang. Se produkt →
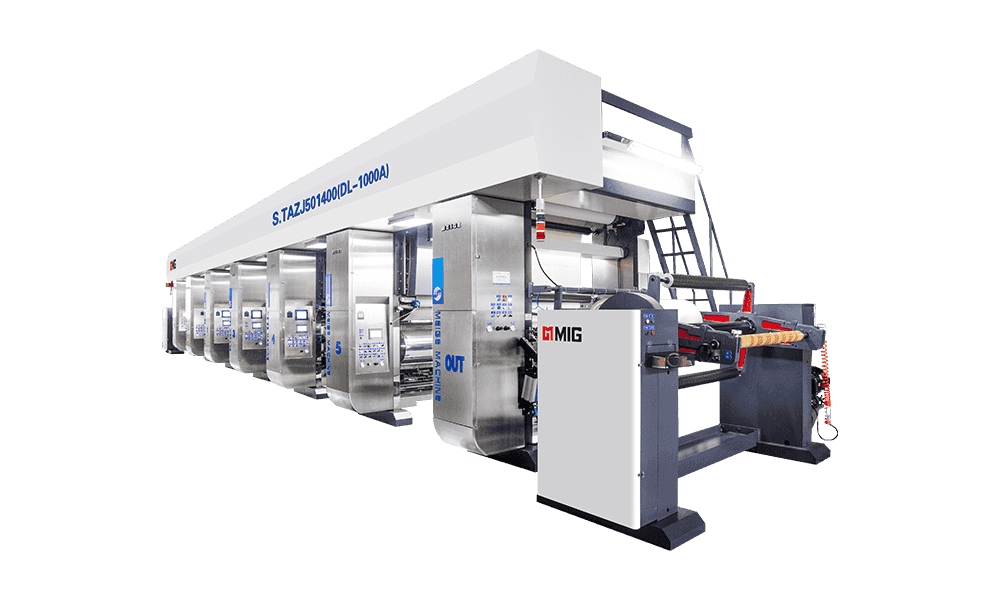
Når filmen har brug for et beskyttende lag eller en ekstra belægning, før teksturen fortsætter, tilføjer belægnings- og prægeversionen denne station til den samme ramme i stedet for en anden maskine.
 MGFH-1650D-3 limfri kompositprægebelægningsmaskine En 2- eller 3-lags beskyttende-lags præge- og belægningsmaskine, der tilføjer bagbelægning efter prægning inden for den samme integrerede ramme. Se produkt →
Hvad skal du bekræfte, før du angiver en linje
De fleste af de dyre overraskelser i dette udstyr kommer fra detaljer, der aldrig blev skrevet ned. Dette er de punkter, der er værd at afgøre, før et tilbud underskrives:
- Lagtal og struktur, herunder om et beskyttende toplag er en del af det færdige produkt eller et senere trin.
- Filmtykkelsesområde, fordi den samme rulle opfører sig forskelligt på en 0,08 mm film og en 0,30 mm film.
- Teksturdybde og rulleskift, herunder hvor ofte mønsteret ændres i en arbejdsuge.
- Kølekapacitet i forhold til linjehastighed, hvilket er der, hvor lav tekstur normalt stammer fra.
- Hastighed matcher med printeren opstrøms, så målstregen ikke venter eller overskrider.
- Hjælpeprogrammer, gulvplads og rullehåndtering, herunder hvor tunge prægeruller skal flyttes og opbevares.
- Hvem kører rent faktisk linjen om natten, for en maskine er kun så god som skiftet, der betjener den.
Ingen af disse kræver, at en teknisk afdeling svarer. De kræver et ærligt billede af, hvad anlægget vil lave om tre år, ikke kun på installationsdagen.
En afsluttende note fra butiksgulvet
Vi har bygget tryk- og efterbehandlingsudstyr siden 1999, og de linjer, der ældes godt, er sjældent de mest specificerede. Det er dem, hvor lamineringsstationen, prægevalsen og kølesektionen blev dimensioneret til det samme job, og hvor folk, der leder dem, forstår, hvorfor hver station eksisterer. Hvis du planlægger en PVC-filmlinje, eller prøver at finde ud af, hvorfor en eksisterende tekstur ikke holder, er den samtale normalt mere nyttig end en brochure.
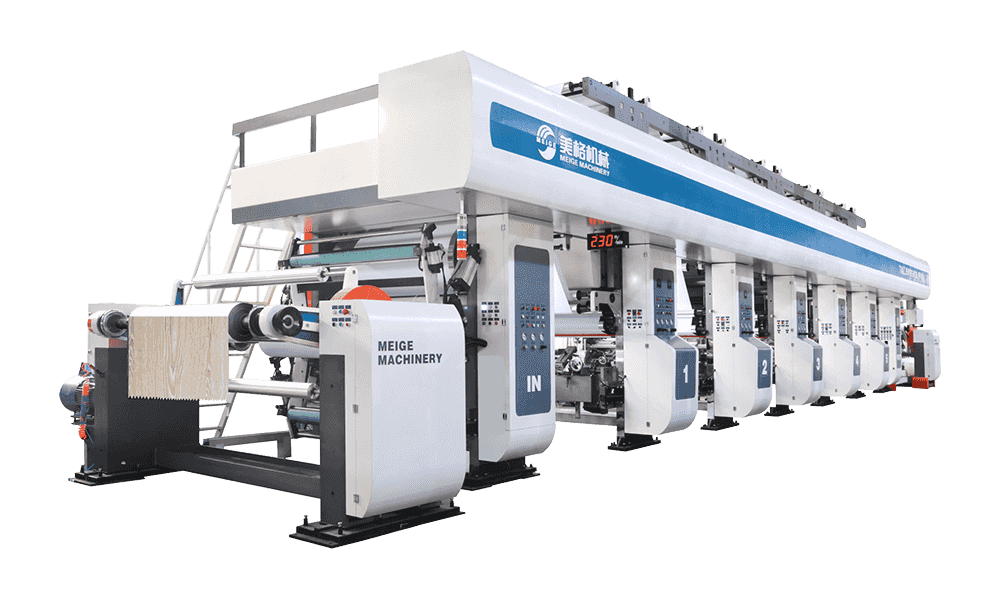
Anbefalede produkter
De mange forskellige modeller for at imødekomme udviklingsbehovene i forskellige regioner i verden.
Send os besked lige nu!
hurtige links
Produkter
Kontakt os
- Phone: +86-13067738802 (Manager Hua)
- Tel: +86-0571-61071715
- Fax: +86-0571-61071706
- Mail: [email protected]
- Add: No.32 Wujiatou, Qingke Village, Jincheng Street, Lin'an District, Hangzhou City, Zhejiang Province
Copyright © Zhejiang Meige Machinery Co., Ltd. All rights reserved.
 Fortrolighed